Plastkonserveringsbrett: emballasjelaget som avgjør om maten fortsatt ser fersk ut
Polymerkvalitet, veggtykkelse, forseglingsgeometri og headspace avgjør flere argumenter for holdbarhet enn noe filmdatablad. Her er hvordan du spesifiserer alle fire før du kutter verktøy.
Et brett svikter vanligvis før maten gjør det
Et bakeri flytter 2000 ostekaker i uken inn i et 0,5 mm PP-brett med hengslet lokk. Ingenting lekker under transport, ingenting sprekker på pallen, og hvert brett lar planten se ut som den gjorde i prøverommet. Tre dager senere sender forhandleren bilder: kondens samlet under lokket, en matt glasur og ett hjørne av felgen begynner å løfte seg. Brettet var ikke defekt. Det hadde blitt spesifisert for transport, og bevaring var aldri en del av oppdraget.
Det gapet avgjør ekte penger. Holdbarheten i et plastbrett bestemmes av fire variabler: polymer, veggtykkelse, forseglingsgeometri og atmosfæren inne i pakken. Brettet styrer minst tre av dem. Få dem riktig og lokkfilmen, etiketten og kartongen gjør bare jobben sin. Ta dem feil, og ingen film gjenoppretter dagene du allerede har mistet.
Fire feilmoduser er verdt å designe mot fra den første tegningen:
- Fuktighetsvandring. Vann forlater produktet og finner den kaldeste overflaten, vanligvis lokket. Frysebrenning, tørr kake og bløtt bakverk starter her.
- Kondens og tåke. Perlevann skjuler produktet og leses for kunder som et friskhetsproblem, selv når produktet er fint.
- Tetningssvikt og lekkasje. Flensflathet og veggtykkelsesvariasjon avgjør om en tetning holder på dag én eller dag fem.
- Oksidasjon og lys. Headspace oksygen, pluss klar emballasje som slipper gjennom lys, forkorter vinduet for fett, oljer og spekemat.
Velg polymeren for temperaturen først, utseende deretter
Tre polymerer bærer nesten alt matkonserveringsbrettarbeid, og forskjellene som betyr noe er sjelden de på et prøvekort.
PET, normalt amorft APET-ark, velges når produktet skal sees. Det gir en glassklar vegg, holder en skarp flens for film- eller lokkforsegling, og vakuumformer rent, og derfor er kjølt bakeri, sushifat og vakuumformede kakefat så ofte PET. Begrensningene er termiske: over omtrent 60°C mykner brettet, og ved dypfrysingstemperaturer blir en tynn APET-vegg sprø.
PP er arbeidshesten for alt som må overleve varme eller et langt frossent opphold. Den tolererer oppvarming av mikrobølgeovn og korte varmepåfyllingssykluser, holder formen ved -18°C langt mer elegant enn APET, og tar lett verktøy med flere rom, og det er grunnen til at frosne måltider, supper og lunsjbokser standard. Avveiningen er utseendet: ustrukket PP er gjennomskinnelig i stedet for klar, så kaldskjerm trenger vanligvis en avklart karakter eller et separat antidugglokk. Våre notater vedr PP matbrettmateriale egenskaper og bruksscenarier gå gjennom den samme avveiningen mer detaljert.
PS, i HIPS- eller OPS-form, er displaypolymeren: stiv, blank og lett å fargelegge i sølv, svart eller hvit. Den er også den minst tilgivende for varme og den mest utsatt for spenningssprekker under belastning, så den hører hjemme i kjølte applikasjoner med et kort, kontrollert distribusjonsvindu.
Typisk oppførsel av de tre polymerene som brukes i matkonserveringsbrett; harpikskvalitet, veggtykkelse og lokkmateriale endrer alle disse verdiene. | Materiale | Klarhet | Praktisk varmeområde | Der den beskytter best | Se opp for |
| PET (APET) | Glass klart | Avkjølt til ca 60°C | Avkjølt bakeri, sushifat, vakuumkakebrett | Sprø ved dypfrysing, ingen varm fylling |
| PP | Gjennomsiktig til melkeaktig | Mikrobølgeovn og varm fyll, kort til 100-120°C | Frosne måltider, supper, matbokser med flere rom | Lavere glans, trenger antidugg for kald visning |
| PS (hofter, OPS) | Blank, ugjennomsiktig eller klar film | Kun avkjølt, omtrent til 70°C | Sølv og sort catering, bakeri og konfektutstilling | Spenningssprekker, dårlig varmebestandighet |
Karakteren er bare halvparten av spesifikasjonen. Et 0,4 mm PET-brett og et 0,8 mm PET-brett med samme form oppfører seg som to forskjellige produkter, fordi den tynnere veggen bøyer seg under vakuum og flytter tetningen med seg.
Der et kjølt produkt trenger både synlighet og en forsegling som overlever en vakuumsyklus, leverer et vakuumbrett for PET-kaker den klare veggen og den stive flensen i en enkelt del.
Forseglingsgeometri og headspace: Hvor holdbarhet stille og rolig lekker bort
Felgen er en tetningsflate, ikke dekorasjon
Hvert forseglet brett har en skjøt som betyr mer enn resten: flensen der film, lokk eller et annet brett møter det første. En vakuumformet flens er vanligvis 8 til 12 mm bred og må være flat innen noen få tideler av en millimeter langs hele lengden. Hjørneradier, ribber, portmerker, preget tekst og innstøpte logoer spiser seg inn i kontaktområdet forseglingen er avhengig av. Når en kunde rapporterer lekkasjer som først oppstår på den femte dagen, er årsaken nesten alltid flensflathet eller veggtykkelsesvariasjon, ikke polymeren.
De fleste holdbarhetsklager er ikke vesentlige klager. De er flensklager: en felg som aldri var flat nok til at tetningen holdt.
Headspace stiller klokken før pakken lukkes
Det gjenværende oksygenet over produktet starter forringelsesklokken. Et dypt brett som etterlater 40 mm tomt rom trenger gassspyling eller en vakuumsyklus for å nå en atmosfære med lite oksygen; et grunt brett som lar filmen sitte tett inntil produktet trenger langt mindre. Design dybden rundt produktet, ikke rundt en form som allerede er betalt for.
Antidugg og lufting er motsatte løsninger
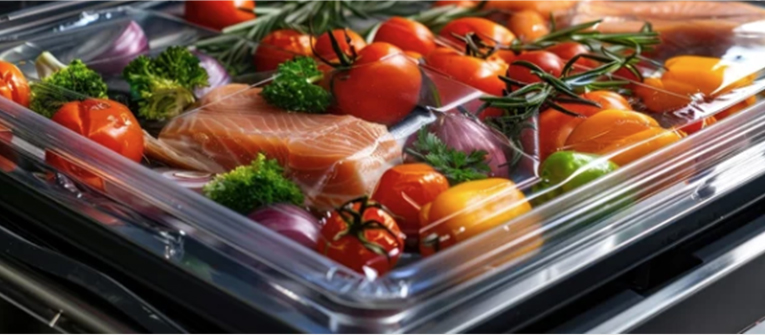
Antidugg-tilsetningsstoffer migrerer til innsiden av lokket slik at kondens sprer seg som en tynn film i stedet for perler, noe som betyr noe for kjølte salater, oppskåret frukt og sushi. Utlufting gjør det motsatte: den frigjør damp fra varm mat, slik at filmen ikke ballongerer og skreller av forseglingen. Å spesifisere den ene når applikasjonen trenger den andre er en av de vanligste feilene i ferdigmatemballasje.
Brett verktøyet spesifikt rundt forseglingsoverflaten, for eksempel en engangs bake- og vakuumformingsbrett, holder flensen stabil gjennom gjentatte temperatursvingninger som forvrenger lettere deler.
Match brettet til kjølekjeden, ikke til katalogbildet
Et brett er bare så godt som temperaturprofilen det blir bedt om å overleve, og den profilen er vanligvis bredere enn kjøperen forventer:
- Avkjølt, 0-4°C: bakeri, sushi, salater, oppskåret frukt. Klarhet og antidugg-ytelse driver valget; PET og PS dominerer.
- Frosset, -18°C: ferdigmat, deig, sjømat. PP holder slagstyrken bedre; unngå skarpe indre hjørner som konsentrerer stress.
- Varmfylling og mikrobølgeovn: Kun PP, med lokk som er klassifisert for samme temperatur.
- Omgivende og tørt: oksygen og lett materie mer enn fuktighet, så headspace og eventuelle barrierelag blir spesifikasjonen.
Anti-dugg ytelse har en egen holdbarhetstid. Lokk lagret i varme eller direkte sol mister tåkekontrollen før de noen gang brukes, så oppbevar dem i den originale kartongen og sjekk funksjonen på en prøve fra gjeldende batch.
Frysebrenning er et emballasjesymptom, ikke en produktfeil. Det er is som forlater produktoverflaten og omdannes inne i pakken. Et tykkere brett vil ikke stoppe det hvis forseglingen er løs eller hoderommet er stort.
En enkelt produksjonslinje trenger ofte alle tre polymerene, og det er derfor det er fornuftig å vurdere matbrett i plast område etter temperaturklasse først og etter form andre.
På frosne linjer er en vakuumforseglet emballasjeboks for frossen mat formatet som holder headspace lav og forseglingen under kontroll ved -18°C.
Hva du skal skrive på innkjøpsordren
Vage spesifikasjoner gir dyre overraskelser. En brettbestilling bør inneholde minst følgende:
- Polymer og kvalitet, med dokumentreferansen for matkontakt.
- Arkmåler og toleransen du vil akseptere, vanligvis ±0,05 mm.
- Utvendige mål, hulromsdybde, hekkehøyde og dimensjonstoleranse, ofte ±0,5 mm.
- Krav til flensbredde og planhet for tetningsflaten.
- Lokk eller filmtype, og om forseglingen er varme, snap eller vakuum.
- Temperaturområde og sluttbruk: kjølt, frossen, mikrobølgeovn, varmfylling.
- Farge, overflatefinish og om forseglingsområdet må holde seg fri for trykk.
- Pakkedetaljer: brett per hylse, ermer per kartong, pallemønster.
- Eierskap av verktøy, prøvegodkjenningsrute og holdbarhetstesten som avgjør aksept.
Det siste elementet er det kjøpere hopper over. En fysisk holdbarhetstest, kjørt med det virkelige produktet i det virkelige brettet ved den virkelige distribusjonstemperaturen og sjekket på dag 1, 3, 7 og 14, koster en brøkdel av en form og svarer på det eneste spørsmålet som betyr noe. Verktøy, derimot, er en engangskostnad: enhetsprisen beveger seg med måler, materiale og kavitasjon, og en reduksjon på 0,05 mm måler over en million enheter oppveier vanligvis hele forhandlingen om formpris.
Kortversjonen
Konservering i et plastbrett er ikke én egenskap. Det er en kjede: den riktige polymeren for temperaturen, en vegg som er tykk nok til å holde formen uten å sløse med materiale, en flens som er flat nok til å forsegle, og en headspace som er liten nok til at atmosfæren inne i pakken faktisk kan kontrolleres. Endre en kobling og de andre må kompensere.
Så sekvensen er grei. Definer temperaturprofilen og holdbarheten du lover. Velg PET, PP eller PS mot den profilen. Skriv krav til flens, headspace og toleranse skriftlig. Kjør deretter holdbarhetstesten på det virkelige produktet før verktøyet kuttes. Alt etter det er detaljer, og detaljer er billigere enn tilbakekallinger.
Tommelfingerregel: velg polymeren etter temperatur, måleren etter belastning og forsegling, og headspace etter holdbarhet, i den rekkefølgen.