Matbrett i plast med håndtak: Materiale, last og verktøy
Et håndtert brett svikter nesten aldri i hulrommet. Den svikter ved utstansingen, hengslet eller kanten en hånd faktisk griper.
En caterer vi jobber med mistet en leveranse ved lastekaien: to kilo stekt kylling i et brett på fem kilo, og en håndtaksbro som revnet på den tredje heisen. Hulrommet var perfekt. Plasten mellom håndtaksutskjæringen og flensen var tynnet til 0,6 mm, og ingenting i spesifikasjonen hadde et nummer for det.
Det er det vanlige problemet i denne kategorien. Håndterte skuffer spesifiseres baklengs. Kjøpere starter med kapasitet, form og lokkstil, og overlater deretter håndtaket til verktøymakeren som en detalj. Men håndtaket er det bærende elementet, så det må avgjøres først.
Den korte versjonen: for varm, tung eller gjentatt mat, spesifiser polypropylen på 0,9 til 1,2 mm med et bredt formet grep i stedet for et stanset hull. For kald visning gir PET deg klarheten som selger, men hold grepet uklippet. Resten av denne guiden forklarer hvorfor, og hva du skal skrive før en form kuttes.
Fire håndtaksdesign du vil bli tilbudt for
Nesten hvert håndtert termoformet brett bruker en av fire konstruksjoner. Anførselstegn for samme 250 x 180 mm fotavtrykk kan variere med 20 til 40 prosent mellom dem, og det kan også belastningen hver enkelt overlever.
Lastetallene forutsetter en 1,0 mm polypropylenplate, tohåndsbæring og en 24-timers statisk hengetest på 1,5 ganger nominell vekt. | Håndtaksdesign | Hvordan den er laget | Komfortabel belastning | Typisk bruk | Hovedrisiko |
| Integrert utstanset | Stanset gjennom flensen etter forming | 0,5 til 1,5 kg | Sandwich, wienerbrød, enkeltporsjoner | Sprekker som starter ved et firkantet hjørne |
| Bredt formet grep | Ingen kutt; selve flensen er håndtaket | 2 til 5 kg | Catering tallerkener, hot deli | Bredere flens bruker mer ark |
| Hengslet lokk med låseflik | Clamshell i ett stykke med sammenleggbart hengsel | 1 til 3 kg | Bakeri, sushi, takeaway | Hengsel bleker etter gjentatt åpning |
| Separat lokk pluss bærer | To deler; håndtak på basen eller snap-on ramme | 3 til 6 kg | Måltidssett, familiepakker | Ekstra SKU og monteringstid |
To av disse fortjener en nærmere titt. Et utstanset håndtak er det billigste å verktøye, men hvert skarpe indre hjørne er en spenningsøker. Utskjæringen trenger minimum 3 mm radius og minst 12 mm solid plast mellom utskjæringen og ytterkanten av flensen. Hopp over enten og du har tegnet en rivelinje.
Det brede grepet har ingen kutt i det hele tatt. Flensen strekker seg ganske enkelt utover og vakuumformingen trekker en grunn ribbe inn i den, og det er grunnen til at den bærer to til tre ganger mer vekt. Avveiningen er materiell: en 25 mm bredere flens på et 200 mm brett legger til omtrent 15 prosent av arkarealet som forbrukes.
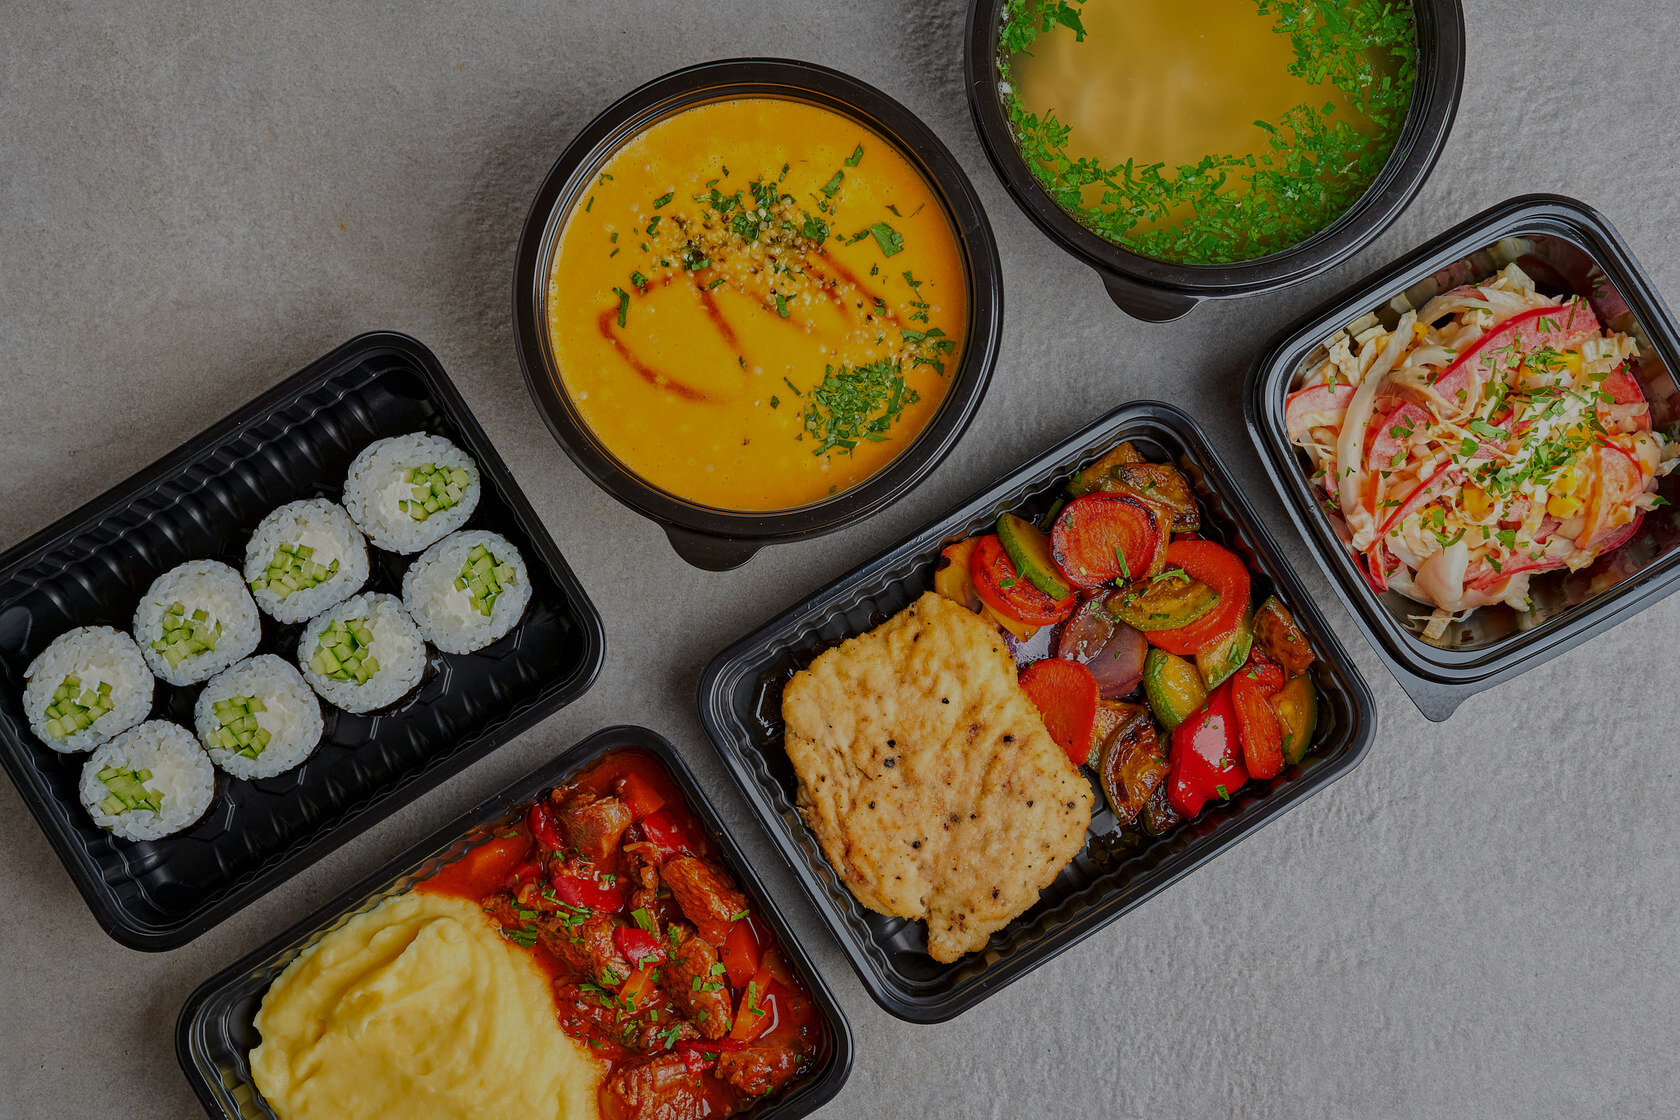
Varmstekt kylling er den klassiske testsaken. Den er tung, fettete og håndteres enhånds over en disk, så grepet må være bredt nok for en hansket hånd og dypt nok til at fingrene aldri berører basen. En beholder designet for den jobben er et langt bedre utgangspunkt enn et flatt brett med et hull i enden.
Materiale: PP bærer lasten, PET selger maten
Harpiksvalg avgjør om håndtaket overlever den første uken. Sammenligningen nedenfor gjenspeiler det vi ser på produksjonsgulvet i stedet for hva dataark lover.
Håndtakets seighet beskriver den formede delen, ikke den rå harpiksen, fordi termoforming tynner ut og orienterer materialet annerledes i hvert hjørne. | Harpiks | Håndteringsseighet | Klarhet | Varme | Best passform |
| PP | Utmerket; tolererer gjentatt bøyning og et fungerende hengsel | Gjennomsiktig med mindre avklart karakter | Tåler mikrobølgeovn; varm fylling til ca 100 C | Håndterte varm mat, matbokser, catering |
| PET | Stiv, men hakkfølsom; kuttekanter sprekker | Glass klart | Kun kald til varm fylling | Kaldt display, frukt, sushi, desserter |
| PS | sprø; unngå håndtak helt | Veldig tydelig | Bare kaldt | Sjokolade, kalde desserter, porsjonsbegre |
| PVC | Fleksibel, men ikke stiv nok for belastning | Klart | Lavt | Brettede bokser og lokk, ikke belastede håndtak |
Hvis du beholder én linje fra denne artikkelen, behold denne: håndtakene tilhører polypropylen. Spesielt kopolymerkvaliteter tåler den gjentatte bøyningen av et hengslet lokk eller et klemt grep, mens homopolymer er stivere og langt mer utsatt for stressbleking langs hengsellinjen.
PET er speilbildet. Det gir deg klarheten som får kald mat til å se fersk ut, og som vi forklarer i vår nedbrytning av PP matbrettmateriale egenskaper , materialoppførsel ved kuttekanten betyr like mye som harpiksetiketten. PET har en lav toleranse for hakk, så et utstanset håndtak i PET har en tendens til å sprekke utover fra hjørnet, vanligvis innen noen få uker etter bruk.
Info: Forklarede PP-kvaliteter bringer deg nær gjennomsiktighet på PET-nivå samtidig som du holder håndtakets seighet, men de øker vanligvis harpikskostnadene med 15 til 25 prosent. På et håndtert brett som ofte fortsatt er billigere enn å erstatte sprukket PET.
Fordi håndtaksytelsen følger harpiksen så tett, er det fornuftig å sammenligne formater etter materiale før noe annet.
Tall som er verdt å skrive inn i innkjøpsordren
Platemåler og formtykkelse
Bestill 0,8 til 1,2 mm polypropylenplate for et håndtert brett, og forvent at veggen tynnes med 40 til 60 prosent uansett hvor plasten skal bevege seg rundt et hjørne. Håndtaksbroen og hengslet er alltid de tynneste punktene på delen. Skriv minimum 0,5 mm på det tynneste punktet av grepet inn i tegningen, og kontroller det med en ultralydmåler i stedet for en visuell sjekk. En lys, jevn farge på håndtaket forteller deg ingenting om tykkelsen.
Mål, krymping og lokkpassform
Termoformede brett under 300 mm holder normalt pluss eller minus 0,5 mm på lengde og bredde, og polypropylen krymper 1,3 til 2,0 prosent etter forming. Skjær formen til midten av det området, ikke toppen av det. Hvis lokk og bunn kommer fra to forskjellige verktøy, eller to forskjellige harpikspartier, er en 1 mm uoverensstemmelse nok til å få et lokk til å sprette av et brett i en kundes hånd.
Last- og syklustesting
Heng et fylt brett ved 1,5 ganger den nominelle belastningen i 24 timer ved romtemperatur, og gjenta deretter i fire timer ved 60 C hvis produktet er varmt fylt. Sykle et hengslet lokk ti ganger. Slipp et fylt brett fra en meter ned på betong. Et håndtak som overlever alle fire testene vil overleve en leveringsrute.
Advarsel: aldri godkjenne et håndtak fra en enkelt første-shot prøve. Første skudd går ofte litt tykkere enn produksjonen, og et håndtak godkjent på 0,7 mm kan komme til 0,55 mm på tredje løp uten endring av tegningen.
Matkontakt, Varme og Papirkjøperne glemmer
Et håndtak kan være strukturelt perfekt og likevel mislykkes i en revisjon. Harpiksen må være av matkontaktkvalitet, og samsvarserklæringen må samsvare med den nøyaktige karakteren i formen, ikke harpiksfamilien i brosjyren. For polypropylen, forvent en referanse til FDA 21 CFR 177.1520 i USA og til EU-forordning 10/2011 med en migrasjonstestrapport for Europa. Alt resirkulert innhold trenger sin egen autorisasjon i henhold til EU 2022/1616; resirkulert husholdnings-PP blir ikke automatisk klarert for kontakt med fet mat.
- Karakternavnet og leverandøren av harpiksen som faktisk er brukt, ikke tilsvarende
- En samsvarserklæring som dekker mattypene og temperaturene du pakker
- Den høyeste og laveste temperaturen delen har blitt validert for
- Om det brukes antidugg eller slipptilsetning, og på hvilken side
- Matkontaktstatus for fargemasterbatchen, spesielt for mørke lokk
Suksess: en én-sides spesifikasjon som navngir harpikskvaliteten, arkmåleren, minimum håndtakstykkelse og belastningstestmetoden klarerer nesten alle leverandørrevisjoner vi har sett.
For varm mat som reiser, løser en anti-overløpsbase med et ventilert lokk klagen som oftest følger med håndtakssvikt: lekket saus i en leveringspose.
Innkjøpsrisikoer som vises etter at verktøyet er kuttet
De fleste håndterte skuffeproblemer er kommersielle snarere enn tekniske, og de dukker opp på andre eller tredje ordre.
- Platemåler rolig redusert med 0,1 mm for å beskytte en oppgitt pris. På et flatt lokk legger ingen merke til det; på en håndtaksbro fjerner den omtrent 10 prosent av lastekapasiteten.
- Utstansede hjørner uten radius i CAD-filen, slik at hvert brett verktøyet produserer har en innebygd spenningsstige.
- Fargedrift mellom to verktøy, som blir synlig i det øyeblikket et lokk sitter på en base av samme farge.
- Antiduggbelegg påført på begge sider, som gjør brettet glatt og hindrer lokk fra å gripe.
- Pakkeorientering: brett stablet håndtak til håndtak og kartonger stablet for høyt forårsaker krypdeformasjon i varme varehus.
- MOQ per størrelse. En endring på 10 mm til en håndtaksposisjon betyr vanligvis en ny form, ikke en modifikasjon.
- Sesongbestemte ledetider. Bestillinger plassert i toppkvartalet kan doble verktøy- og prøvetakingstiden.
Fare: en leverandør som ikke kan oppgi den dannede tykkelsen ved håndtaket har ikke målt den. Behandle det som en manglende spesifikasjon i stedet for en liten detalj.
Hvor håndterte skuffer tjener sine kostnader
Håndtak gir omtrent 10 prosent til materialbruk og 15 prosent til syklustid. De fjerner et annet par hender og en ny tur fra kjøkkenet.
Den handelen gir mening i en håndfull situasjoner: catering og delikatessedisker der personalet bærer ladede brett med én hånd, bakeri-multipakker som går rett fra disk til bil, deler på tallerkener for to til fire personer, og måltidssett satt sammen på en linje der hver ekstra håndbevegelse koster arbeid. Det gir mye mindre mening for en enkelt porsjonsdessert som aldri reiser lenger enn en montre.
Hvis du sammenligner formater, vår rekke matbrett i plast er organisert av harpiks først, fordi det er beslutningen som begrenser håndteringsgeometri, temperaturområde og klarhet på en gang.
Et håndtak er en liten funksjon som bærer en stor del av risikoen. Bestem harpiksen, håndtaksgeometrien, måleren og testmetoden før formen kuttes, og skriv minimumstykkelsen i tegningen som et tall i stedet for en intensjon. Gjør det, og brettet som kommer på den tredje produksjonskjøringen vil fortsatt samsvare med prøven du signerte.